
 Home /
Häufige Beschichtungsfehler: Ursachen, Fehlerbehebungsmethoden und praktische Lösungen


Table of Contents
- 1. Querstreifen
- 2. Längsstrecken
- 3. Orangenschalenoberfläche
- 4. Blasen
- 5. Krater
- 6. Punktförmige fehlende Beschichtung
- 7. Dicke Beschichtungskanten
- 8. Harte Teilchen oder Kristallspitzen
- 9. Periodische transversale dicke und dünne Bänder
- 10. Regenbogenmuster
- 11. Nadellöcher, die in einer Kette angeordnet sind
- 12. Erhabene vulkanförmige Defekte
- 13. Risse trocknen
- 14. Elektrostatische Pittbildung
- 15. Schwellungsspuren
- Aufbau eines systematischen Fehlerbehebungsprozesses
Die Beschichtungsqualität beeinflusst direkt die Leistung, das Aussehen und die Produktionsausbeute von Lithiumbatterien, optischen Filmen, Schutzfolien, medizinischen Bändern, Separatoren und anderen funktionalen Materialien. Schon ein kleiner Beschichtungsfehler kann zu schlechter Haftwirkung, ungleichmäßiger Dicke, verminderter elektrischer Leistung, sichtbaren Erscheinungsproblemen oder vollständiger Produktablehnung führen.
Effektive Fehlerbehebung erfordert mehr als nur das Anpassen der Maschinenparameter. Ingenieure müssen die Form des Defekts beobachten, den Abstand messen, ihn mit der Beschichtungsgeschwindigkeit vergleichen, den Schlamm und das Substrat inspizieren und feststellen, ob die Quelle aus mechanischer Vibration, Verunreinigung, Trocknung, statischer Elektrizität oder Materialkompatibilität stammt.
Nachfolgend sind 15 häufige Beschichtungsfehler aufgeführt, zusammen mit ihren typischen Ursachen und praktischen Korrekturmaßnahmen.
1. Querstreifen
Querstreifen erscheinen als abwechselnd helle und dunkle Bänder über die gesamte Breite des Netzes. Der Abstand ist normalerweise gleichmäßig, was ein zebraartiges Muster erzeugt. Dieser Defekt weist auf periodische Variationen der Beschichtungsdicke hin und ist besonders häufig bei der Kommablattbeschichtung.
Rotierende Komponenten werden oft zuerst vermutet. Ingenieure sollten jedoch keine Teile austauschen, ohne die Beziehung zwischen Streifenabstand und Webgeschwindigkeit zu überprüfen. Eine Reduzierung der Beschichtungsgeschwindigkeit kann helfen, festzustellen, ob der Defekt von einer fest drehenden Komponente oder einer websynchronisierten Walze stammt.
In einem Fall wurde der Streifenabstand kleiner, nachdem die Beschichtungsgeschwindigkeit reduziert wurde. Die Inspektion mit einer starken Taschenlampe zeigte schließlich eine leichte Vibration im Gehäuse des Rückwalzlagers.
Die Lösung war, das Lager zu ersetzen und den Rollauslauf neu zu kalibrieren. Eine gute vorbeugende Maßnahme besteht darin, den Rückrollablauf monatlich mit einem Zifferblattanzeiger zu überprüfen und die Maschine sofort zu stoppen, sobald der gemessene Wert die zulässige Toleranz überschreitet.
2. Längsstrecken
Longitudinale Streifen sind durchgehende oder intermittierende Linien, die in Maschinenrichtung verlaufen. Sie treten meist auf, wenn ein bestimmter Bereich des Beschichtungskopfes oder der Klinge eine ungewöhnliche Menge Schlamm abliefert.
Häufige Ursachen sind Blattschäden, lokaler Klingenverschleiß, getrockneter Slurry oder große Fremdpartikel, die sich im Beschichtungsspalt eingeschlossen haben. Bei einer Anwendung des optischen Films erschien ein Haarstreifen nahe der Mitte des Netzes. Bei der Vergrößerung ergab sich ein 0,1 mm Absplitter auf der Kommaklinge.
Weitere Untersuchungen ergaben, dass der Bediener einen 50-Mikron-Filter durch einen 150-Mikron-Filter ersetzt hatte, um die Durchflussgeschwindigkeit zu erhöhen. Große Partikel durchdrangen das System und beschädigten die Klinge.
Das Blatt wurde ersetzt, der ursprüngliche Filter restauriert und ein Magnetfilter an die Zuleitung angeschlossen. Filterspezifikationen sollten niemals ohne formelle ingenieurtechnische Genehmigung geändert werden.
3. Orangenschalenoberfläche
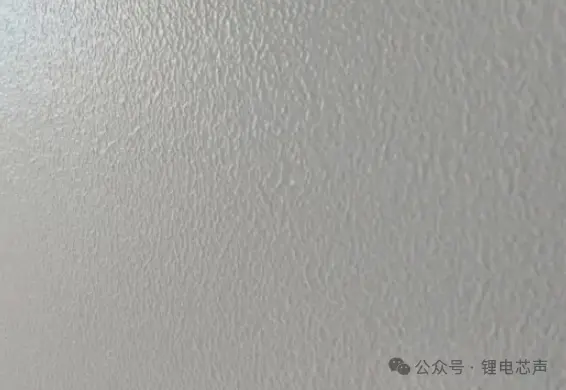
Ein Orangenschalendefekt erzeugt eine raue Oberfläche, die mit kleinen Spitzen und Vertiefungen bedeckt ist. Es entsteht oft durch eine schlechte Nivellierung oder eine übermäßig schnelle Verdunstung von Lösungsmitteln.
Dieses Problem kann bei Mikrogravure, Kommablatt- und Schlitzmatriebeschichtungen auftreten. Bei einem wasserbasierten Beschichtungsverfahren trat der Defekt hauptsächlich an sonnigen Tagen auf. Oberflächentemperaturmessungen zeigten, dass die Beschichtung etwa 5 °C heißer in den Ofen gelangte als erwartet, da Sonnenlicht und Belüftung die lokale Ofenwärme veränderten.
Die Oberfläche trocknete zu schnell und bildete eine Haut, während das Lösungsmittel in der Beschichtung eingeschlossen blieb.
Die Produktionslinie fügte vor dem Ofen eine wassergekühlte Walze hinzu, senkte die Temperatur der ersten Trocknungszone und verlängerte die Tieftemperatur-Trocknungsphase. Das Lösungsmittel benötigt ausreichend Zeit, um zu entweichen. Aggressive anfängliche Erhitzung schädigt oft das Nivellier, anstatt die Produktivität zu steigern.
4. Blasen
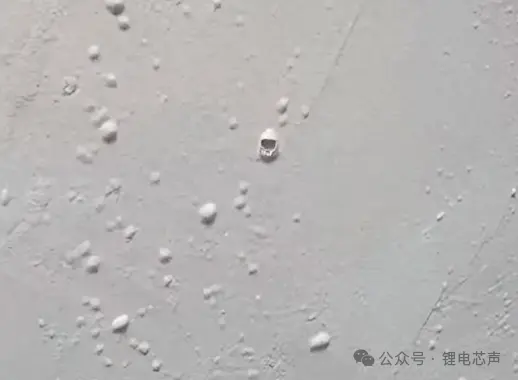
Blasen erscheinen als runde Hohlräume auf oder im Inneren der Beschichtung. Größere Blasen sind mit bloßem Auge sichtbar, während kleinere möglicherweise vergrößert werden müssen.
Unvollständige Schlammentgasung ist eine häufige Ursache, aber Luft kann auch durch Pumpen, Dichtungen, Anschlüsse oder Unterdruckbereiche des Zuleitungssystems eindringen. In einer medizinischen Bandleitung waren die Vakuumentgasungsparameter korrekt, doch die Blasenrate stieg stark an.
Eine beschädigte Pumpendichtung sog Luft in den Gülmer. Da die Pumpe unterhalb des Bodenniveaus installiert war, erzeugte der lange Saugbereich einen starken Unterdruck.
Die Dichtung wurde ersetzt, die Pumpenposition erhöht und die Länge des Unterdruckrohrs verkürzt. Bediener sollten transparente Zuleitungen inspizieren und während jeder Schicht auf sichtbare Blasen achten.
5. Krater
Ein Krater ist eine kreisförmige Vertiefung mit niedrigem Zentrum und erhöhter Kante. Sie entsteht, wenn ein Schadstoff mit niedriger Oberflächenspannung die umgebende Beschichtung wegdrückt.
Typische Schadstoffe sind Silikonöl, Fett, Freisetzungsmittel, Fingerabdrücke und flüchtige Chemikalien. In einer optischen Filmfabrik entstanden nach dem Wechsel auf eine neue Charge PET-Substrat Krater. Der Bericht des Lieferanten zeigte eine akzeptable Oberflächenspannung, aber Kontaktwinkeltests ergaben abnormale Werte.
Der Film war in der Nähe von Schmierstoffbehältern gelagert worden, sodass flüchtige Silikonverbindungen auf die Oberfläche adsorbieren konnten.
Das kontaminierte Material wurde abgelehnt, und der Lieferant musste Chemikalien von der Substratlagerung trennen. Die eingehende Inspektion sollte Oberflächenenergie- oder Kontaktwinkeltests an mehreren Stellen jeder Rolle umfassen.
6. Punktförmige fehlende Beschichtung
Dieser Defekt zeigt sich als zufällig verteilte weiße oder transparente Punkte, ähnlich wie Nadelstiche. Staub, Fasern oder Partikel auf dem Substrat verhindern, dass sich die Beschichtungsflüssigkeit gleichmäßig verteilt.
In einer Polarisationsbeschichtungslinie stieg die Weißpunktrate plötzlich von 0,1 % auf 2 %. Die mikroskopische Untersuchung fand eine blaue Faser in der Mitte jedes Defekts. Nur das Personal außerhalb des Reinraums trug blaue Kleidung, was auf ein Problem mit der Kontrolle des Kittels hindeutet.
Die Fabrik verstärkte die Einlassverfahren, fügte klebrige Matten im Pufferbereich an und installierte ionisierende Luftbalken sowie Klebewalzen vor der Beschichtung.
Teilchenanalyse ist unerlässlich, da die Form und Farbe des Schadstoffs oft seine Quelle offenbaren können.
7. Dicke Beschichtungskanten
Dicke Kanten entstehen, wenn die linke und rechte Seite der Beschichtung dicker als die Mitte werden. Die erhöhten Kanten können Falten, Teleskopierung und ungleichmäßigen Druck beim Aufziehen verursachen.
Oberflächenspannung bewirkt, dass Flüssigkeit in der Nähe der Beschichtungsgrenze wandert und sich ansammelt. Enge Seitendämme können ebenfalls Turbulenzen erzeugen und den Kantenaufbau erhöhen.
Eine effektive Lösung ist es, einen kleinen Abstand von etwa 0,3 mm zwischen dem Seitendamm und dem Blattende beizubehalten. Die Klingenenden können außerdem mit einem schmalen Schamzug geschliffen werden, um die Kantendicke zu reduzieren.
Eine weitere gängige Praxis ist es, mehrere Millimeter breiter als das Endprodukt zu beschichten und die dicke Kante vor dem endgültigen Aufwickeln zu trimmen. Dies erzeugt etwas Materialabfall, verbessert aber die Stabilität der Wicklung erheblich.
8. Harte Teilchen oder Kristallspitzen
Kristallspitzen sind kleine, harte Vorsprünge auf der Beschichtungsoberfläche. Sie können bei starkem Licht Schatten werfen und nachgelagerte Schneide- oder Laminierwerkzeuge beschädigen.
Sie stammen meist aus Gelpartikeln, ungelöstem Harz, kristallisierten Zusätzen oder schlecht dispergierten Feststoffen. In einem hochviskosen, druckempfindlichen Klebstoffverfahren zeigten Standard-Filtrations- und Dispersionskontrollen keine Probleme. Nachdem der Schlamm jedoch 24 Stunden stillgelegt blieb, tauchten Kristalle am Boden des Tanks auf.
Die niedrige Temperatur hatte dazu geführt, dass ein Teil des Harzes ausgefällt war.
Der Panzer war mit einem temperaturkontrollierten Mantel ausgestattet und bei 25 ± 2°C gehalten. Eine kontinuierliche Zirkulation wurde hinzugefügt, um Totzonen zu vermeiden. Die Temperaturkontrolle ist ebenso wichtig wie die Filtration in Systemen, die temperaturempfindliche Harze enthalten.
9. Periodische transversale dicke und dünne Bänder
Dieser Defekt tritt als separate dicke oder dünne Bänder in festen Abständen entlang des Netzes auf. Im Gegensatz zu durchgehenden Querstreifen sehen diese Bänder wie wiederholte Radspuren aus.
Die häufigsten Ursachen sind Rückwärtsroll-Exzentrizität, Walzenverformung, Ungleichgewicht oder Lagerschäden. Eine Fühlerleiste oder ein Zifferblatt kann helfen, Schwankungen beim Drehen der Rolle zu erkennen.
In einem Fall hatte die Rückwärtswalze etwa 0,1 mm Exzentrizität und ein dynamisches Ungleichgewicht von 15 g. Die Rolle wurde neu geschliffen und dynamisch ausbalanciert.
Rückwärtsrollen sollten planmäßig gewartet werden, und ihr Ablauf sollte überprüft werden, bevor auf ein hochpräzises Produkt umgestellt wird.
10. Regenbogenmuster
Regenbogenmuster ähneln den Farben, die auf einer Ölfilm zu sehen sind. Ihr Aussehen verändert sich mit dem Blickwinkel.
Dieser Defekt ist häufig bei optischen Beschichtungen, Antireflexlagen und fingerabdruckbeständigen Beschichtungen. Sie resultiert aus Dünnschichtinterferenz, die durch sehr geringe Dickenunterschiede verursacht wird.
In einem Fall betrug die gemessene Dickenvariation nur wenige Nanometer, dennoch konnte der Kunde Farbveränderungen deutlich erkennen. Das Problem war nicht einfach schlechte Einheitlichkeit. Die ausgewählte absolute Beschichtungsdicke lag innerhalb eines hochempfindlichen optischen Interferenzbereichs.
Die Lösung bestand darin, die Zieldicke von diesem empfindlichen Bereich weg zu verstellen. Die Entwicklung optischer Beschichtungen muss sowohl die Dickengleichmäßigkeit als auch die Beziehung zwischen Dicke und sichtbarer Lichtwellenlänge berücksichtigen.
11. Nadellöcher, die in einer Kette angeordnet sind
Eine Lochkette besteht aus gleichmäßig verteilten Löchern, die in einer geraden Linie oder einem Bogen angeordnet sind. Dieses Muster deutet meist auf Schäden an einer Beschichtungsrolle hin.
Eine Delle, Grube oder ein Kratzer kann eine kleine Menge Flüssigkeit zurückhalten und dieselbe Spur wiederholt auf das Netz übertragen. Bei einer Batterietrennerlinie entsprach der Lichtbogen des Lochmusters dem Umfang der Mikrogravurewalze.
Die Inspektion zeigte eine kleine Delle, die ein Bediener während der Reinigung mit einem Metallschaber benutzt hatte.
Die beschädigte Walze musste ersetzt werden. Die Reinigungsverfahren wurden überarbeitet und erlaubten nur noch ungewebte Tücher, zugelassene Lösungsmittel und Kunststoffwerkzeuge.
12. Erhabene vulkanförmige Defekte
Im Gegensatz zu einem Krater hat dieser Defekt ein erhöhtes Zentrum, das von einem versenkten Bereich umgeben ist. Es entsteht oft, wenn ein großes Partikel zwischen der Klinge und dem Substrat eingeschlossen wird.
Die Klinge drückt das Partikel nach vorne und hinterlässt einen unbeschichteten Bereich dahinter. Der Schlamm fließt dann zurück in den leeren Bereich und sammelt sich um das Teilchen herum.
Zu den Korrekturmaßnahmen gehören die Verbesserung der Filtration, die Reduzierung der Schlämmerviskosität innerhalb des zulässigen Formulierungsbereichs und die Anpassung des Blattwinkels. Bei einem dicken Beschichtungsverfahren wurde die Filtration von 100 auf 200 Gitter aufgewertet und der Klingenwinkel von 15 Grad auf 8 Grad reduziert.
13. Risse trocknen
Trocknende Risse bilden ein unregelmäßiges Netzwerk, das getrocknetem Schlamm ähnelt. Sie treten auf, wenn die Schrumpfspannung der Trocknung die Kohäsionsfestigkeit der Beschichtung übersteigt.
Feststoffhaltige Formulierungen, dicke Nassbeschichtungen und hohe Ofentemperatur erhöhen das Risiko. Schneller Luftstrom kann das Problem auch verschlimmern, indem die Oberfläche schneller austrocknet als die innere Schicht.
Eine Keramikbeschichtung mit einer feuchten Dicke von 200 Mikrometern riss unmittelbar nach dem Eintreten in den Ofen. Die erfolgreiche Lösung nutzte stufenweise Trocknung: etwa 40°C in der ersten Zone, 60°C in der mittleren Zone und 80°C in der letzten Zone.
Weitere Optionen sind die Verringerung der Einzeldurchgangsdicke, das Auftragen von zwei dünneren Schichten oder das Hinzufügen eines kompatiblen Nivelliermittels. Sobald sich starke Trocknungsrisse bilden, können sie normalerweise nicht mehr repariert werden.
14. Elektrostatische Pittbildung
Elektrostatische Gruben treten als radiale oder baumartige Spuren auf, die elektrischen Verbrennungen ähneln. Sie tritt auf, wenn sich Ladung auf einem isolierenden Substrat ansammelt und plötzlich durch die feuchte Beschichtung entlädt wird.
Der Defekt tritt häufiger bei trockenem Wetter, bei hohen Bahngeschwindigkeiten und beim Beschichten von PET oder anderen Isolierfolien auf. Statische Elektrizität ist nicht nur ein Qualitätsproblem, sondern auch eine ernsthafte Brandgefahr in lösungsmittelbasierten Prozessen.
Fabriken sollten ionisierende Stäbe vor und nach der Beschichtung installieren, eine zuverlässige Erdung der Ausrüstung sicherstellen, statische Spannung überwachen und eine geeignete Luftfeuchtigkeit in der Werkstatt gewährleisten. Die Reduzierung der Wicklungsspannung und -reibung kann ebenfalls helfen, die Ladungserzeugung zu kontrollieren.
15. Schwellungsspuren
Schwellungsstellen treten als glatte, erhabene Stellen auf, die sich sofort oder nach der Lagerung entwickeln können. Sie entstehen oft durch die Migration von Weichmacher- oder Restlösungsmitteln vom Substrat in die Beschichtung.
Dieser Defekt ist besonders schwierig, da das Produkt die erste Inspektion bestehen und mehrere Monate später versagen kann. Beschleunigte Reifung bei erhöhter Temperatur und Luftfeuchtigkeit kann vor dem Versand Kompatibilitätsprobleme aufdecken.
Die effektivste Lösung ist die Auswahl eines Substrates mit geringer Migrationslage und die Einführung von Wärme- und Feuchtigkeitsreifung in den Qualifikations- und Ausgangsinspektionsprozess.
Aufbau eines systematischen Fehlerbehebungsprozesses
Beschichtungsfehler verschwinden selten durch zufällige Parameteranpassungen. Eine effektivere Methode ist es, die Form, Richtung, Abstand, Häufigkeit, Position und Reaktion auf Geschwindigkeitsänderungen des Defekts zu erfassen. Anschließend sollten Ingenieure den Beschichtungskopf, die Walzen, die Lager, das Filtersystem, den Zustand der Schlamm, die Sauberkeit des Substrats, das Ofenprofil, die statische Steuerung und die Materialkompatibilität inspizieren.
Präventive Maßnahmen wie Roll-Runout-Inspektion, Filtermanagement, Temperaturkontrolle, Tests des eingehenden Substrats, Disziplin im Reinraum und beschleunigte Alterung können viele Fehler vor Produktionsbeginn verhindern.
Das wertvollste Fehlerbehebungsprinzip ist einfach: Das Fehlermuster enthält Informationen. Wenn Ingenieure dieses Muster mit Maschinengeschwindigkeit, Walzenumfang, Schlammverhalten, Trocknungsbedingungen und Verunreinigungsquellen in Verbindung bringen, können sie die wahre Ursache schneller erkennen und unnötige Ausfallzeiten, Materialverschwendung und wiederholte Qualitätsfehler reduzieren.
Talk to the Manufacturer
Resources & Insights
Wie man die Batterielaufzeit und -kapazität der Brustpumpe berechnet
2026-10-23
Wie man die richtige Batterie für eine tragbare Milchpumpe auswählt
2026-10-22
Lithium-Polymer vs. 18650-Batterien für Milchpumpen: Was ist besser?
2026-10-22
High Capacity Lithium Battery for Wearables: High-Voltage LiPo Cell Design
2026-10-19


